精密板金加工のカイシン工業(長野県長野市、堀豊会長)は2019年、台風19号でグループ会社を含む3つの工場が壊滅的被害を受けた。が、経営トップが即座に「全力復旧」の方針を発表すると、自立運営体制を取っていた各工場は翌日から活動を開始。取引先や協力会社からの支援を受けて浸水した設備の入れ替えを迷いなく進めるとともに、就業時間外の他社工場を借りて一部の生産活動を早期に再開した。約4カ月の復旧活動から、同社のBCPと助け合える関係づくりを紹介する。
カイシン工業
長野県
※本記事は月刊BCPリーダーズvol.34(2023年1月号)に掲載したものです。
❶トップの早い方針発表と各工場の自立的行動
・被災当日、経営トップが即座に「全力復旧」の方針を発表。工場が自立して動く「事業部制」をとっていたこともあり、翌日から迷いなく行動を開始。
❷協力会社や取引先から次々と協力の申し出
・現地復旧では、取引先の協力で電気関係設備の交換を迅速に実施。代替生産においては、協力会社の工場や設備を借りて一部の加工と出荷を早期に再開。
❸BCPの改善と助け合える関係づくり
・BCPに水害想定を追加し、避難基準を設定したほかデータバックアップ体制を強化。取引先や協力会社、社員との信頼、助け合える関係づくりの重要性も再認識。
被害当日にトップが「全力復旧」を指示
一級河川の千曲川が長野市穂保地籍で決壊したのは2019年10月。のちに「令和元年東日本台風」と名付けられた台風19号による大雨は流域全体を激しく毀損、特に堤防決壊による濁流は周辺1000ヘクタールを襲い、宅地から農地、工業団地、商業店舗、公共施設などすべてをのみ込んだ。北陸新幹線の車両が並んで水没している映像は記憶に新しい。
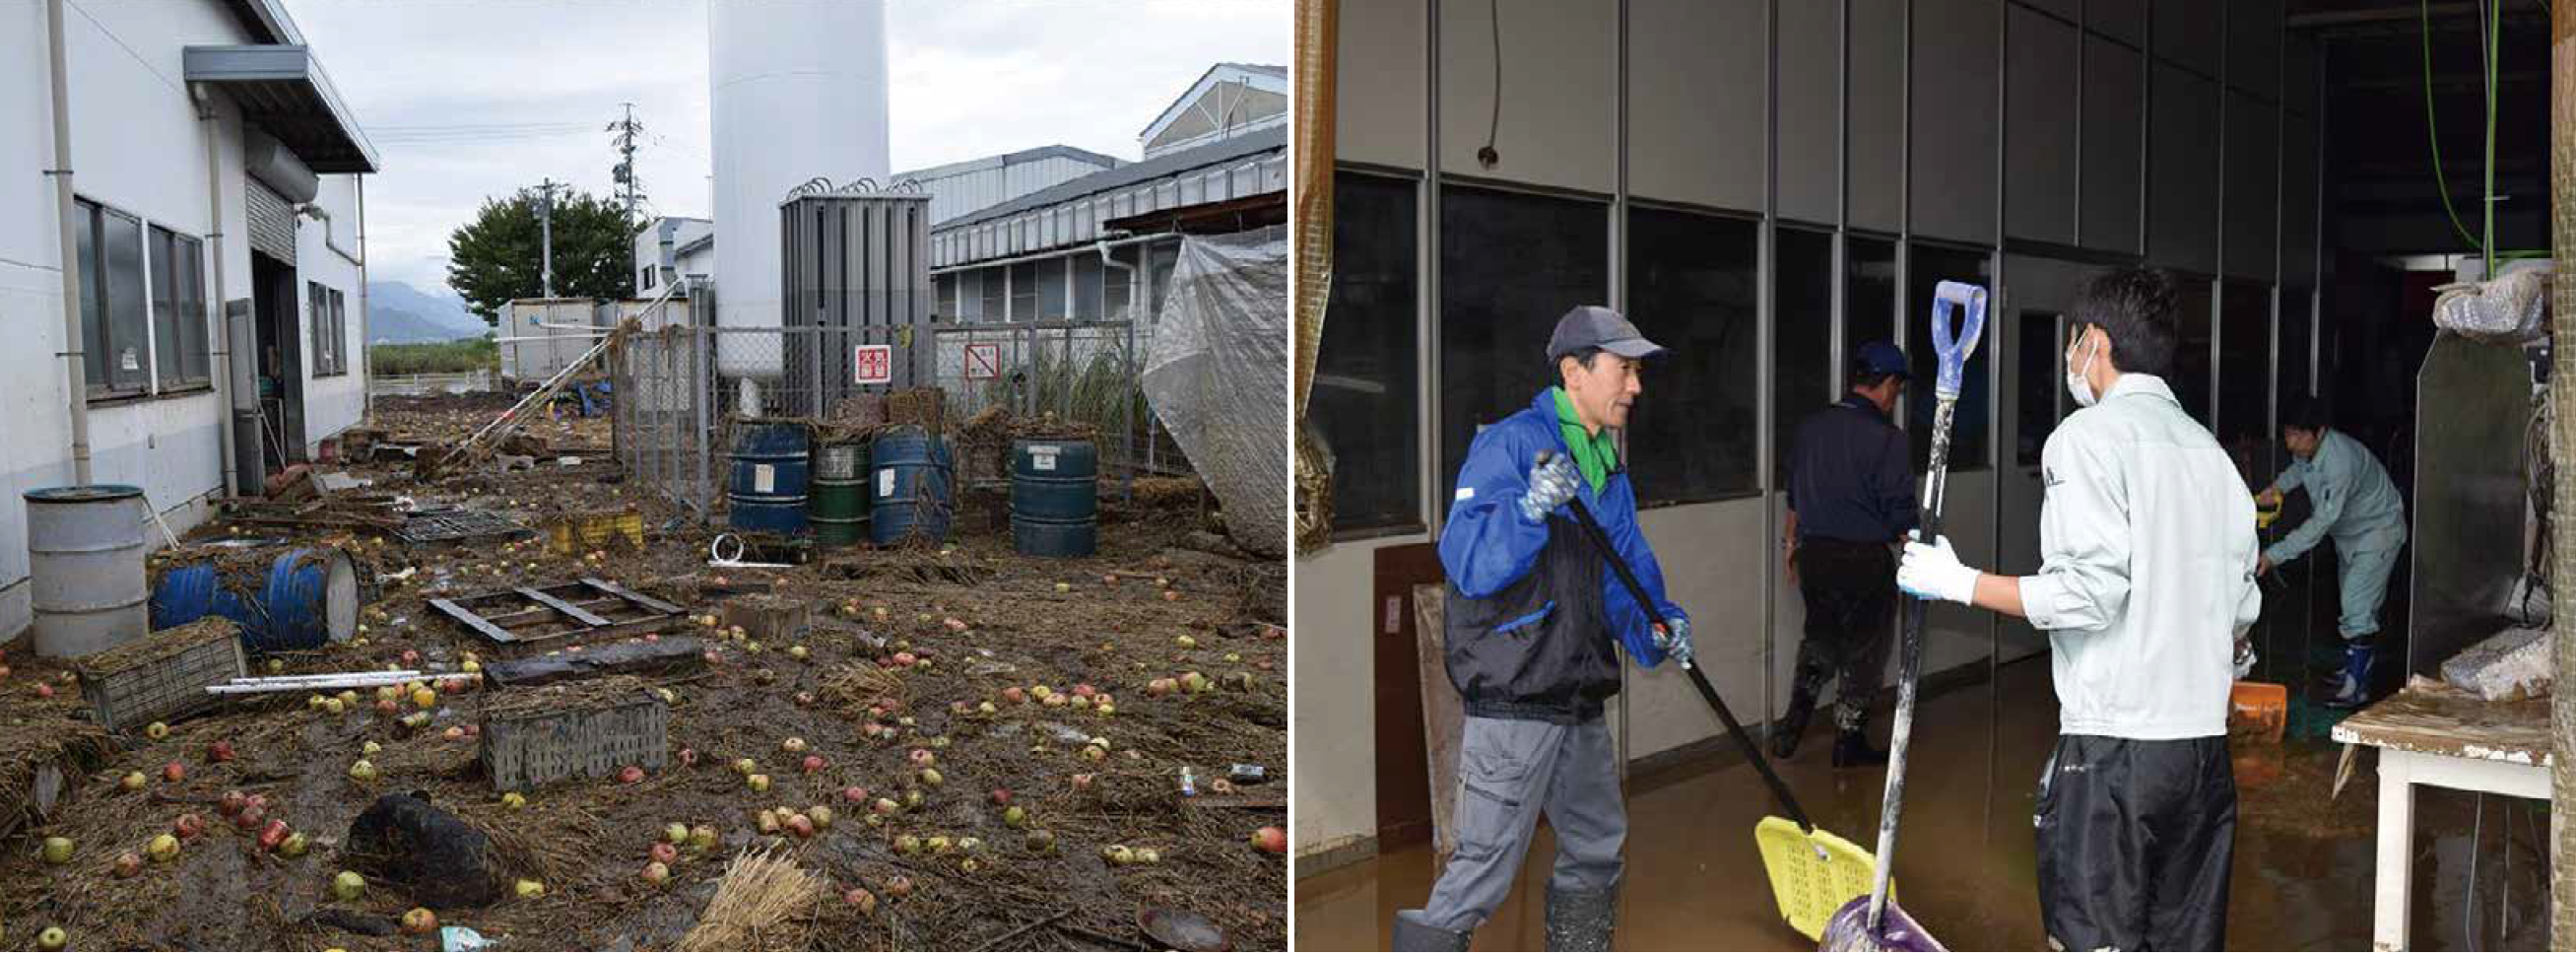
長野市北部に工場を集積するカイシン工業はこの洪水により、グループ会社を含め3つの工場が壊滅的被害を受けた。浸水深は穂保工場が2メートル、豊野工場およびカイシンエレクトロニクス豊野工場が3.5メートル。10月13日未明に決壊が報じられると、その2時間後には、総務部門が置かれる穂保工場近くの高台に経営陣と幹部社員の姿があった。
「会長と私が水に浸かった穂保工場を眺めたのが早朝6時。このとき、会長はすでに『復旧する』という方針を決めていた」と、同社経営企画室の小寺茂範室長はいう。
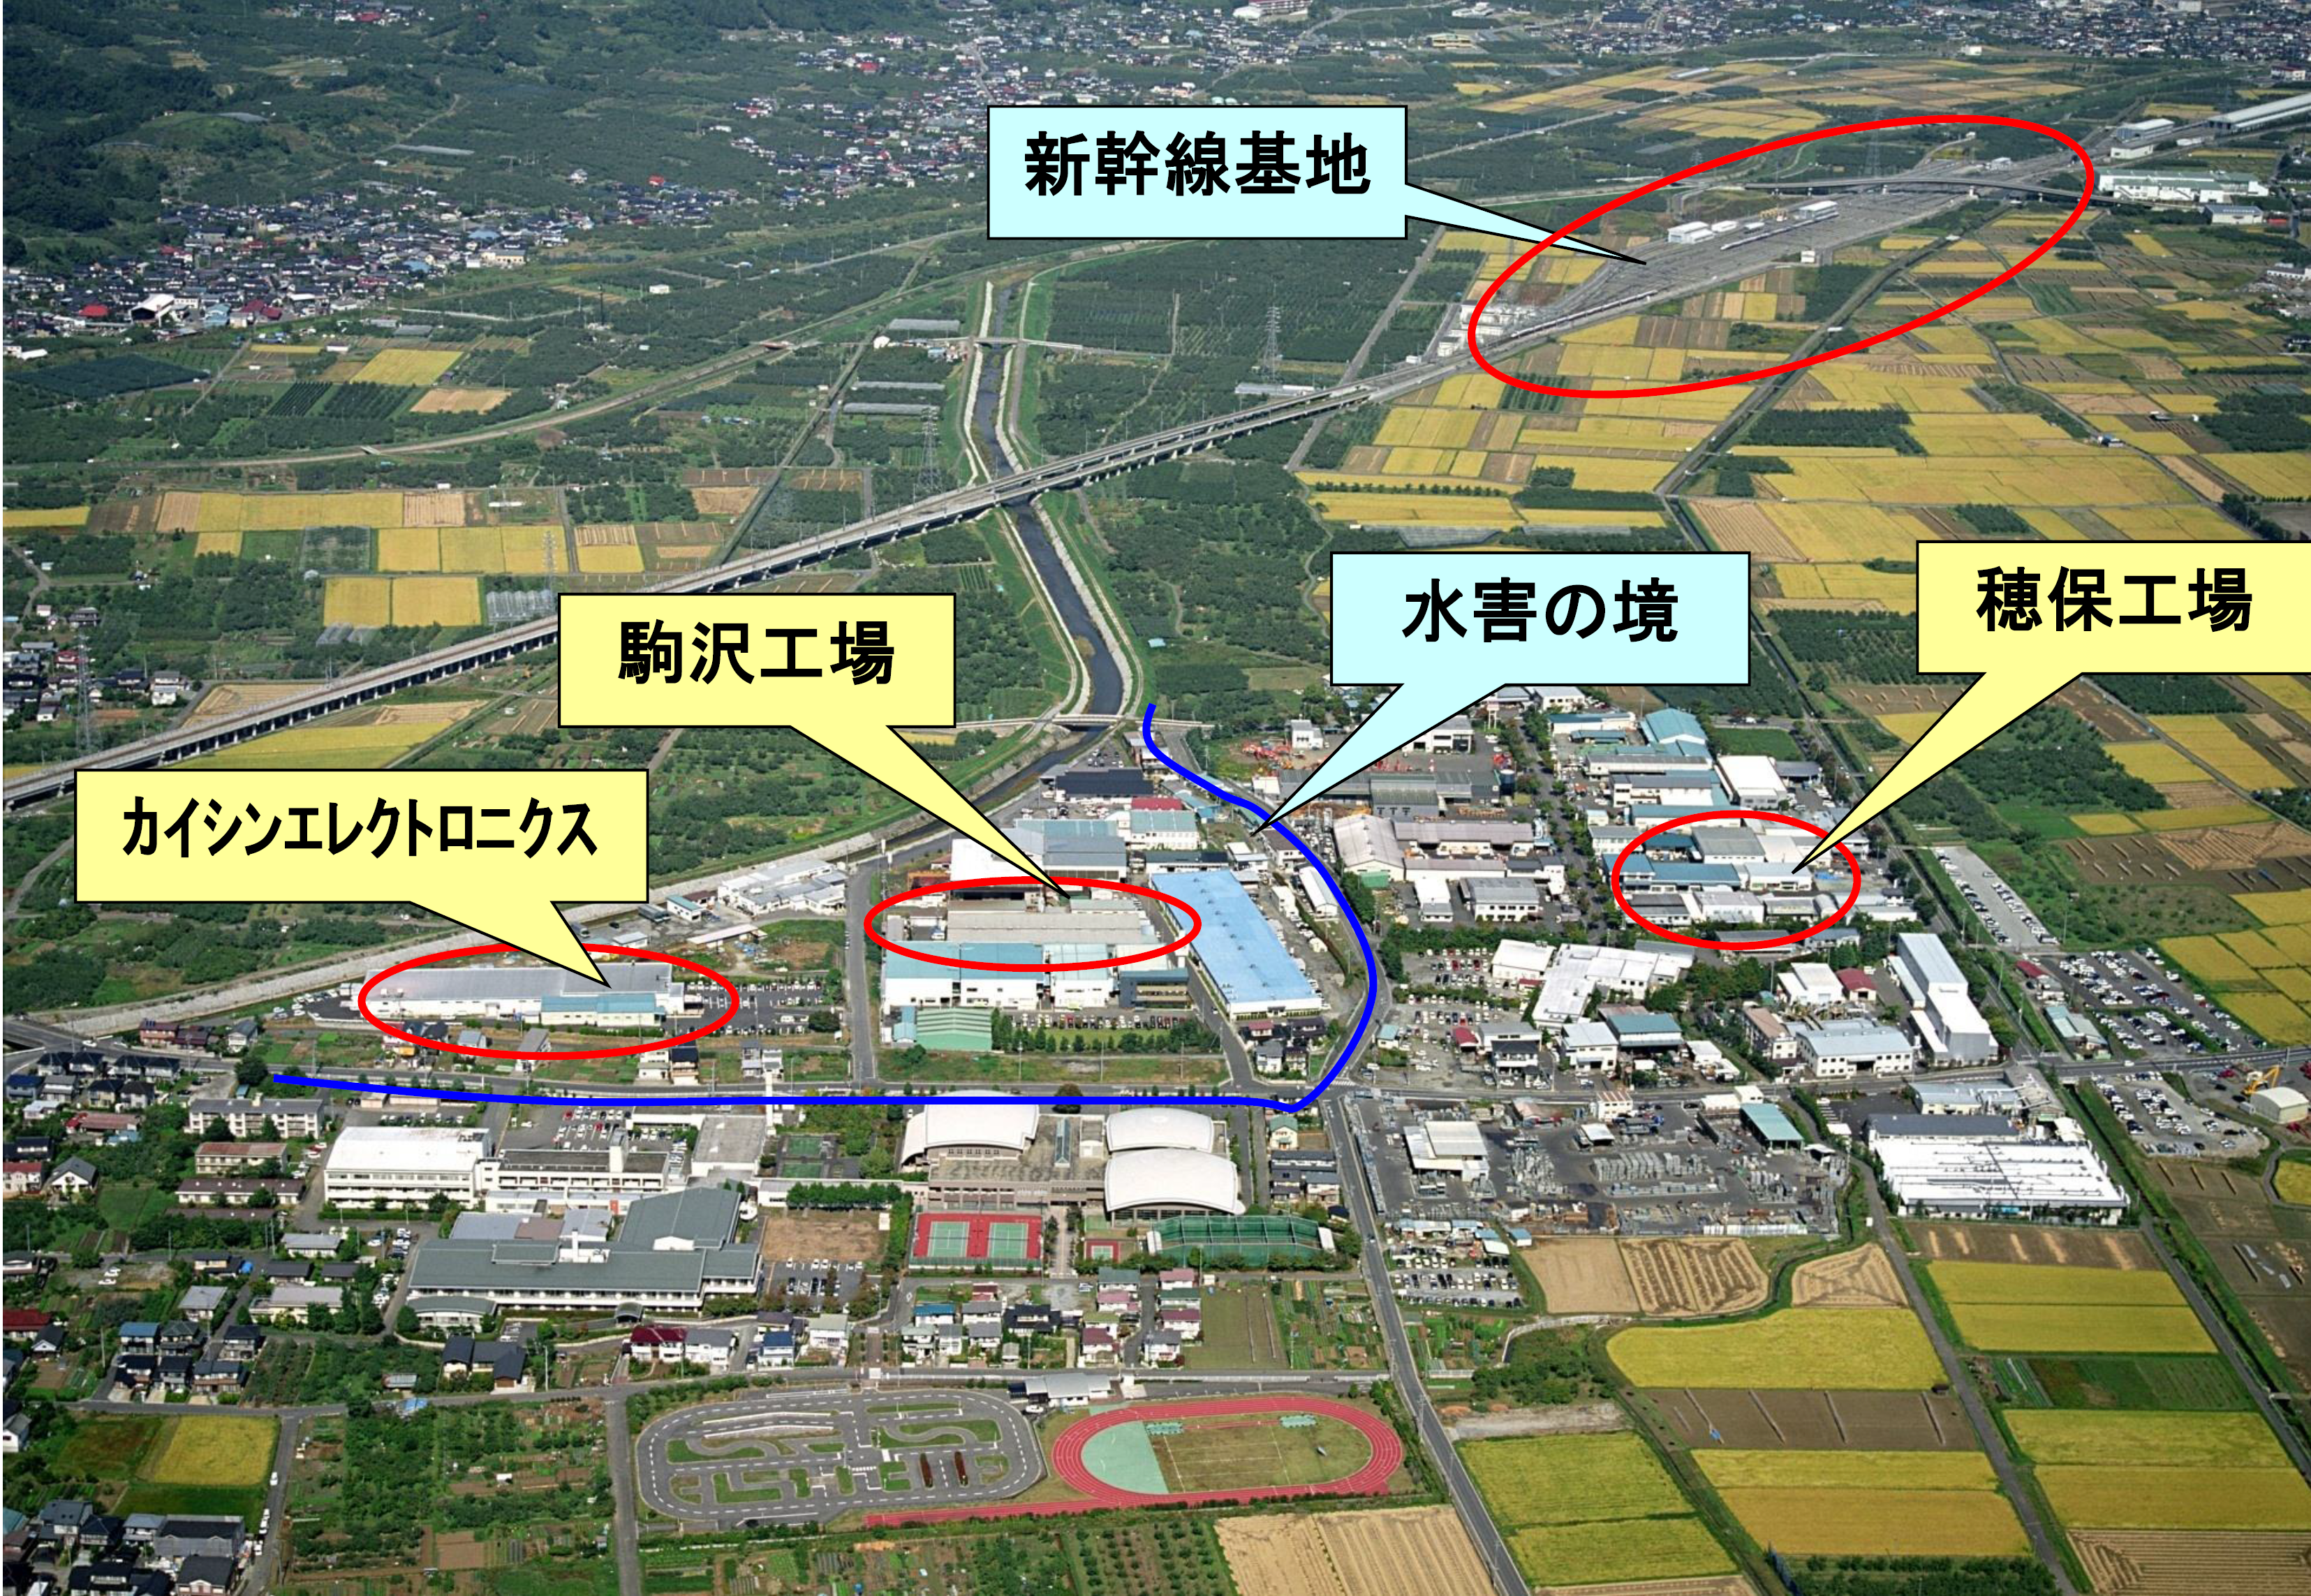
即座に安否確認を開始し、同日午後3時には出社可能な全幹部社員と現場リーダーを穂保工場から数百メートルの距離にある駒沢工場に参集。その場で堀豊会長が事業継続方針として「全力復旧」を明言し、被災した各工場に具体的な復旧スケジュールの構築を指示した。
これを受けて各工場は翌日から、総務部門と連携しながら自発的な行動を開始。結果、全工場が、機械設備を喪失した状態から約4カ月で稼働レベルを元に戻している。「振り返ると、トップの早い決断がすべて。これにより社員が迷うことなく、はっきりした目標に向かって強い気持ちで動き出せた」
BCPの初動フローが役立つ
精密板金加工を主力とする部品メーカー。工作機械、医療機器、食品関連機器をはじめさまざまな機械装置の板金部品や板金金型を加工するほか、組み立ても請け負う。製造拠点はグループ3社合わせて長野県内に8工場と新潟に1工場。取引先は長野県周辺のほか北陸、東海、関西に広がっている。
BCPに取り組んだのも、取引先からの要請だ。2009年から策定に着手し、12年から本格的に導入。地震・火災を主対象としていたため、水害に際してはマニュアル通りとはいかなかったが、初動対応フローや緊急時連絡網を整備していたことが役立ったという。
「もちろん想定と現実は違う。それでも、社員と家族の命を最優先するという基本事項は同じです。大枠の手順を決めていたことが、特に初動時の幹部参集から安否確認、トップの指示を受けての素早い行動につながった」と小寺室長はいう。
実際、導入していた安否確認システムは使えなかった。総務部門を置く穂保工場が水没し、一斉送信機能が失われたためだ。が、組織表にもとづく緊急時連絡網を作成・共有していたことから、手段を即電話に切り替えて展開。長野地区で勤務する社員、派遣も入れて総勢約180人の安否を、同じく被災当日の午後3時までにほぼ確認した。
各工場が自立的に動く体制
災害をあり得る事象として意識付けしていたことも、臨機応変な対応を支えた。
同社の企業統制は、個々の事業特性を重んじる形態。各工場に一定の権限と責任を与え、自立的に運営させるのが基本だ。そのためトップから「全力復旧」の方針が出ると、工場ごとに打ち合わせを実施。それぞれが被災状況に応じた復旧計画を立て、会社の指示を待たずとも自主的に動くかたちが自然に整ったという。
「実際、BCPに細かいことは書いていなかった。ただ、BCPを社員みんなで考えたプロセスが生きている。当社は各工場が主体性を持って動く『事業部制』なので、BCP策定時は、それぞれがいろいろな事象を想像し対応を検討した。ここまで大規模な水害は想定していなかったものの、意識付けができていたため柔軟な対応ができた」と総務部の吉田孝朗部長はいう。
逆に総務部は情報の集約と共有、経営トップとの連絡調整、人や資金の調達・配分にかかる決済や記録など、各工場のフォローに徹することができた。
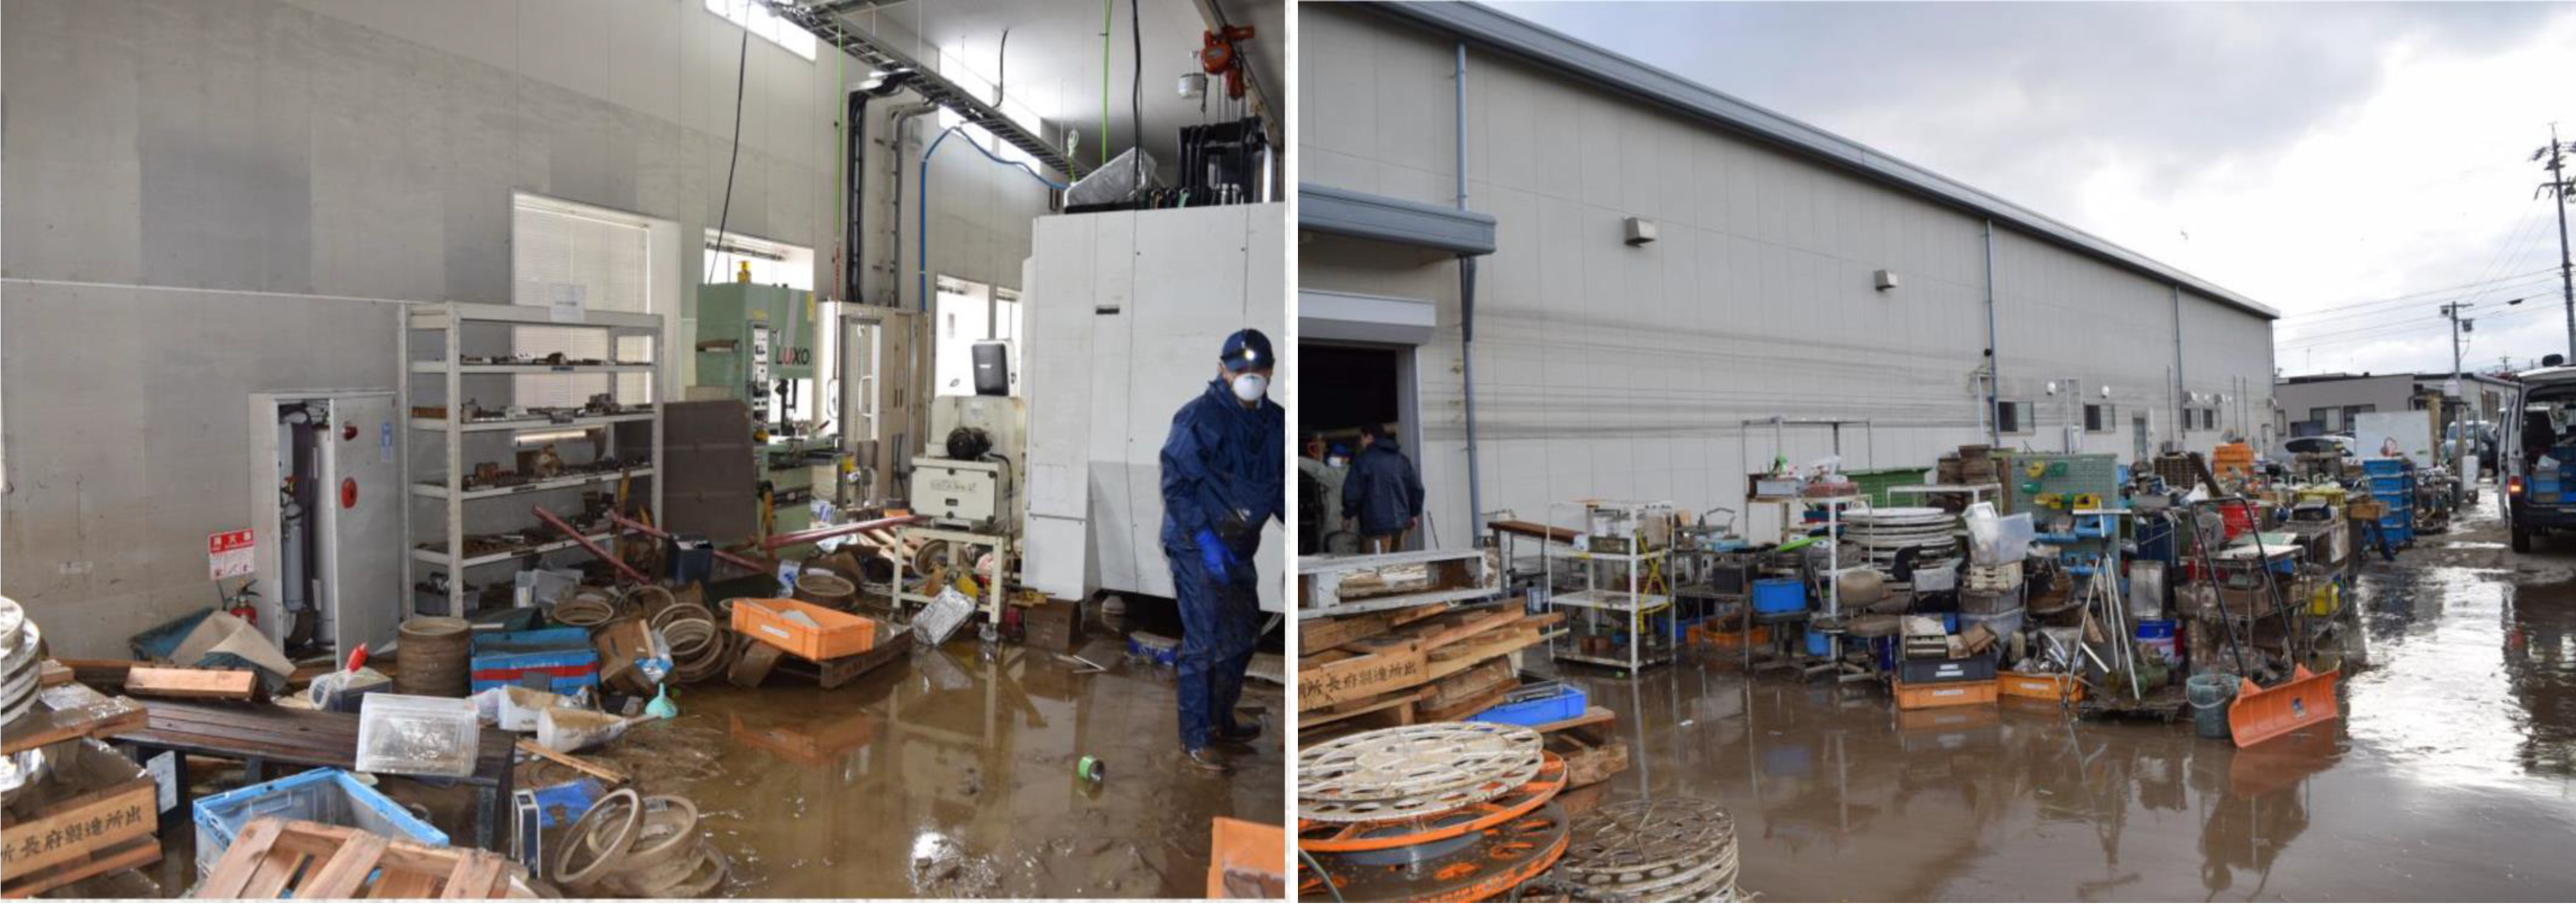
穂保工場は被災翌日、豊野工場は水が引いた2日後から片付けを開始。このとき機械設備はすべて水没し、電気も完全に止まっていたが、思わぬ朗報は複数の協力会社から『うちの工場と設備を使わないか』という申し出があったことだ。
協力会社の工場を借りて生産再開
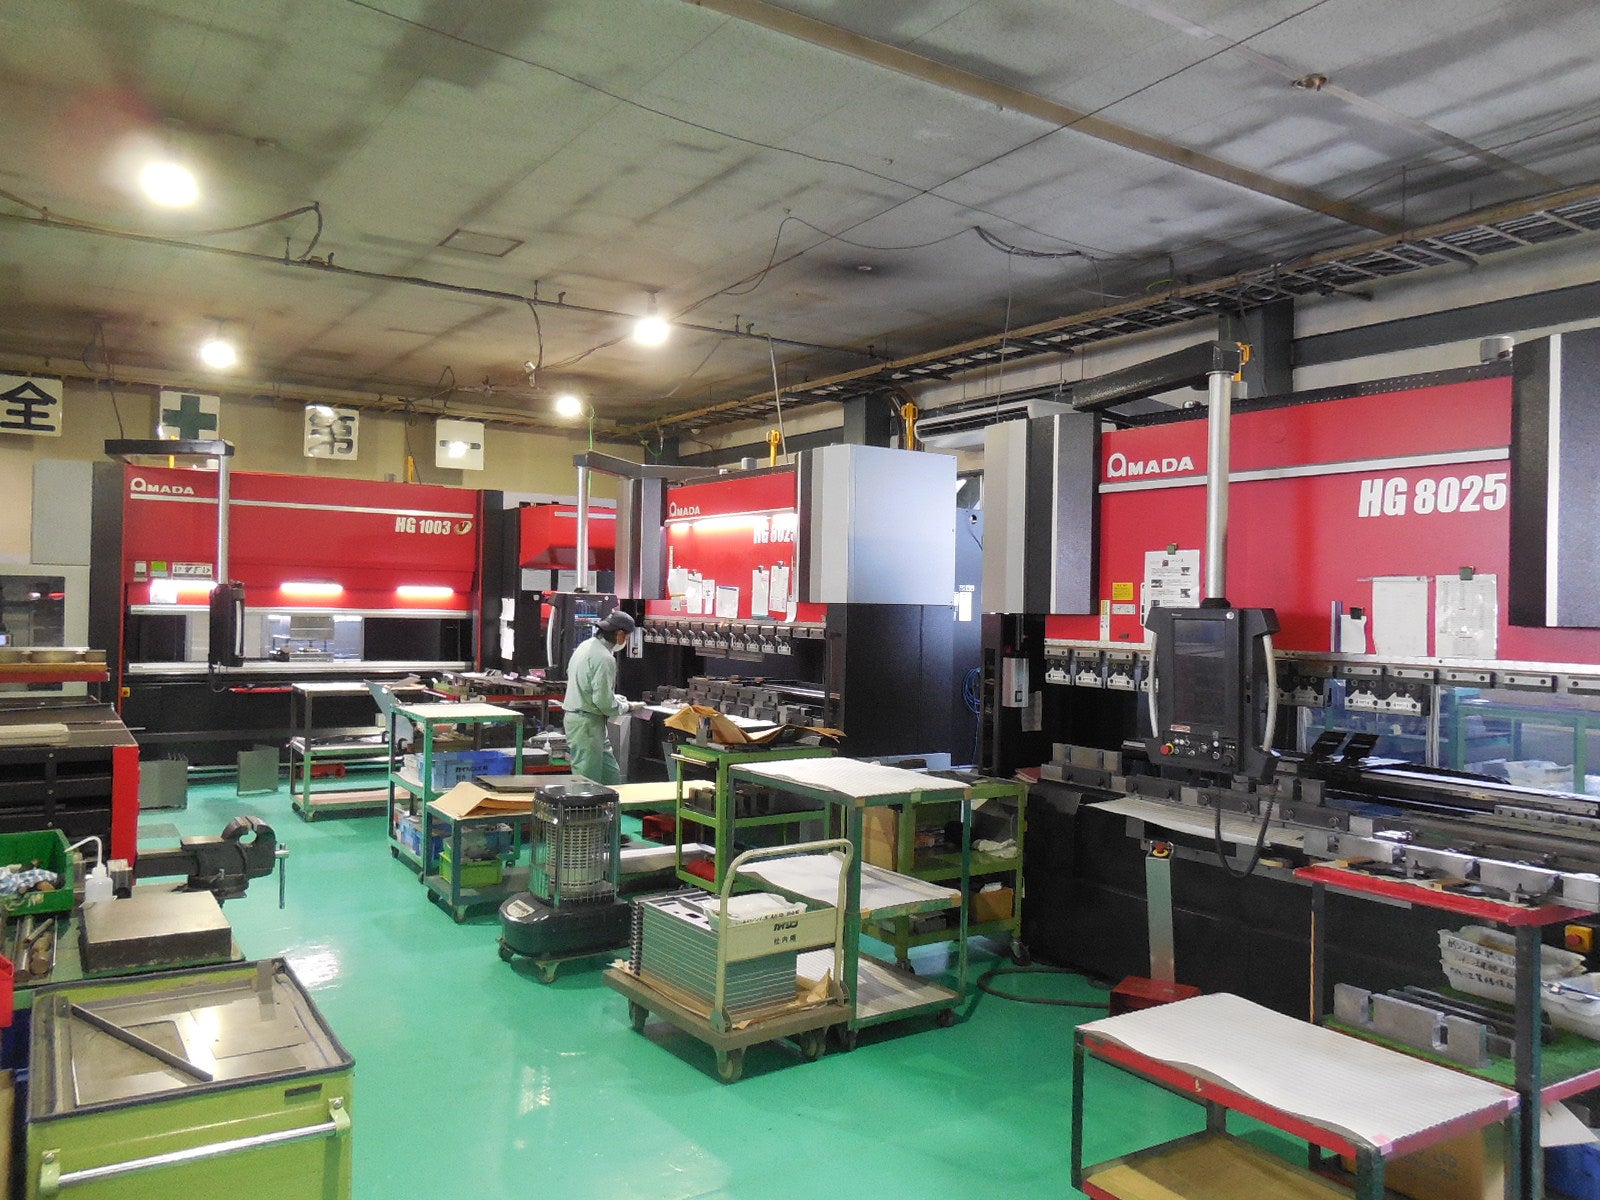
被災した穂保工場は板金の切断や曲げ・溶接、豊野工場は精密機械加工が主体。カイシンエレクトロニクス豊野工場は装置の組み立てが専門だ。設備の種類も、必要な職人のスキルも違う。また、特殊な加工は協力会社に外注することもあり、得意分野が細分化しているうえ裾野が広い。
「協力会社の方々から、場所・設備提供の申し出をいただいたのは非常にありがたかった。同じものをつくっている工場同士であれば、設備の代替がある程度効くことも分かった。いざというときの協力体制の重要性は念頭にはあったが、あらためて実感した」と小寺室長は話す。
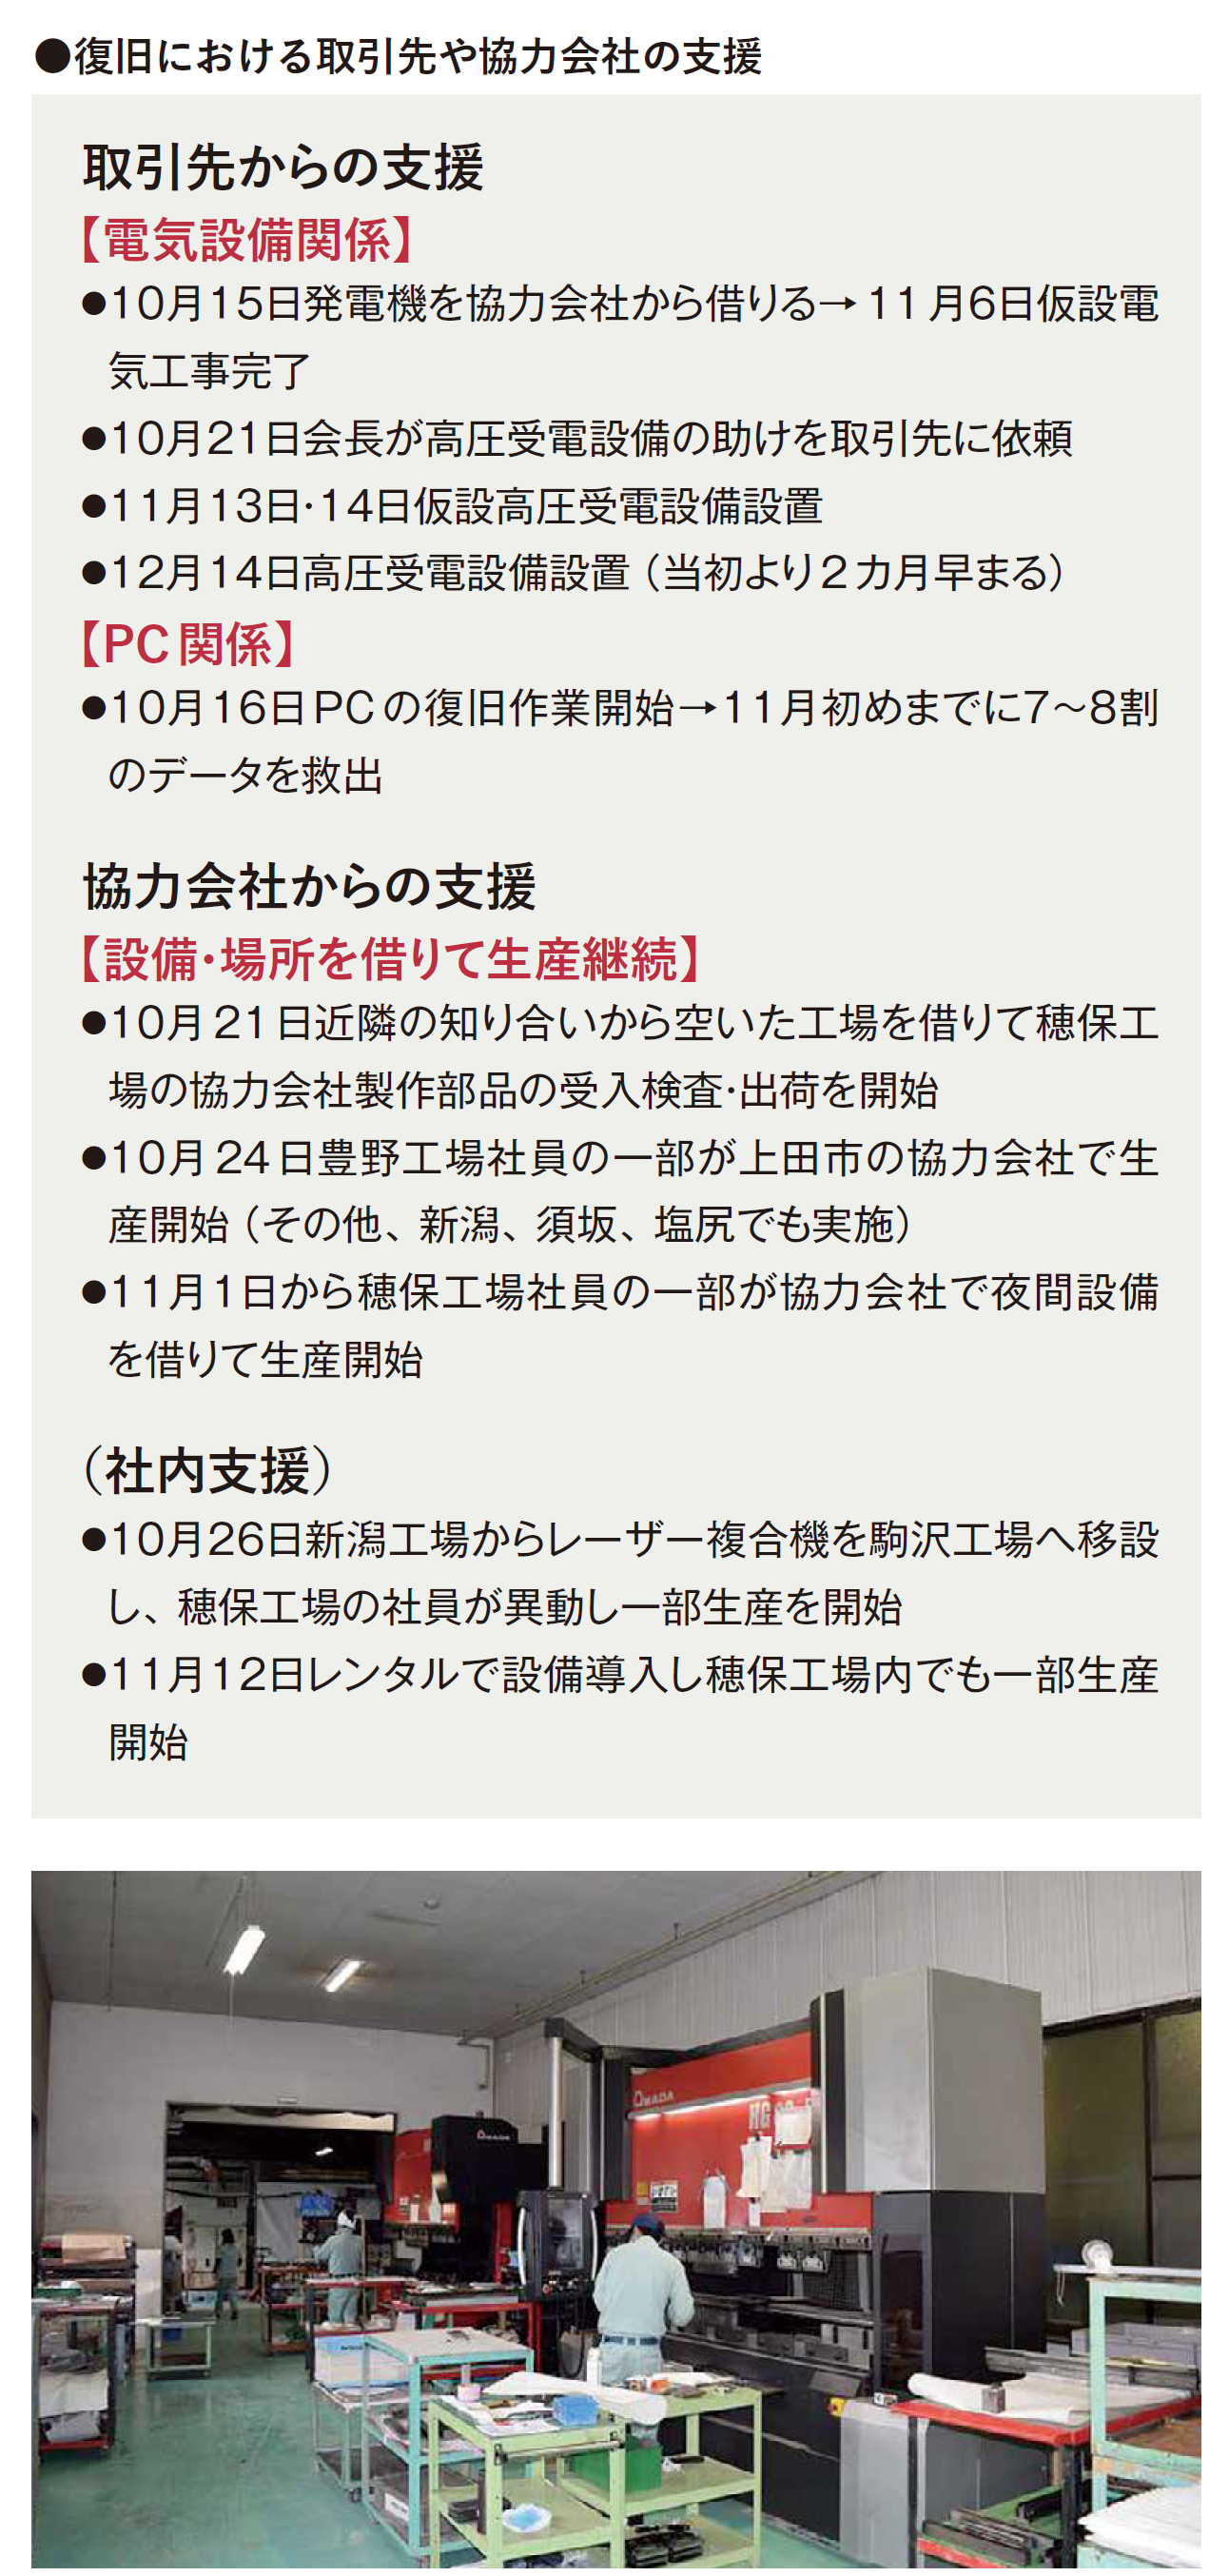
代替生産に向け、被災を免れた駒沢工場の設備のほか、新潟工場からも一部の設備を移設。加えて申し出があった協力会社の工場を夜間だけ借り、さらに遊休設備も借りた。遠いところでは約60キロ離れた上田市の協力会社もあったが、職人が毎日通い、加工を止めないことで最大限に事業を継続。被災から約1週間後には出荷を再開した。
それでも、当初の稼働率は通常時の2~3割。設備と人は確保できたが、加工に必要な設計データがなかった。水没したパソコンから取り出せなくなったためだ。「並行してパソコンの復旧にも取り組んだが、一気には直らない。データを取り出せたものから、順次加工していくしかなかった」
データ復旧の専門業者に水没した全パソコンを持ち込み、最終的には11月初めまでに7~ 8割を取り出したという。
取引先の協力でキュービクルを調達
一方、現地の復旧活動では水没した機械設備を全交換。なかでも難航したのが電気関係だ。
非常用の自家発電機がなかったことから、これを協力会社や取引先から借りて調達。ただし通常の電源では、新たに機械設備を入れ替えても動かせない。11月初めには仮設電源で100ボルトを取れるようにしたが、主力設備を動かすのが限界で、被災前の稼働に戻すには電力が不足。新品のキュービクルが必要となった。
が、復旧需要の集中から、新規に発注すると納入まで早くても半年。そのためキュービクルの部品をつくっている取引先に相談し、重電メーカーと交渉してもらうことで納期を2カ月に短縮、翌年1月には新品のキュービクルを動かすことができた。
一連の活動により、3工場が通常の稼働率へ復旧したのは被災から約4カ月後。「時間との勝負だった」と小寺室長は振り返る。
「10月・11月の稼働はおおむね2~3割、12月は5~6割、翌年1月にほぼ100%に戻った。が、当然、受注残が山積。納期の後ろ倒し、もしくは転注やむなしとなった案件もある。ただ、その際もお客様から『完全復旧したら必ずカイシンに注文を戻す』といっていただいた」
避難やバックアップの体制を改善
復旧後、被災の教訓を生かし、BCPを改善した。第一が発災後の避難体制だ。堤防決壊は日曜日だったため出勤している社員はいなかったが、水害の場合はまず逃げることが大前提。大雨の際は国土交通省千曲川河川事務所の水位データを監視し、一定の高さを超えたら避難するという行動基準を定めた。
第二はデータのバックアップ体制だ。技術社員が個々にパソコンで作業しているデータを、毎日夕方、駒沢工場のサーバにバックアップ。かつ、新潟工場にもミラーリングして保存するようにした。
「これまでもバックアップはしていたが、記憶装置の容量が小さく、古いデータを削除しながら新しいデータをあげるタイプで、使い勝手が悪かった。結果、バックアップの頻度が減るといった弊害があり、そこを放置していたのが反省点。水害を教訓に仕組みから再構築した」と吉田部長は話す。
第三は政府のガイドラインにもとづく「レジリエンス認証」の取得。BCPを形式化させないよう日頃からPDCAをまわし、実効性と継続性を高めていこうというねらいだ。年2回、各工場の幹部社員と現場リーダーが集まってそれぞれの取り組みと課題を報告。進ちょくを内外から評価してもらうマネジメントレビューを行い、改善活動につなげる。
「被災を忘れない意味もある。工場は常に変化する『生き物』なので、1年前と1年後では状況も課題も違います。評価し指摘し合うことでレジリエンスにつなげていきたい」と小寺室長はいう。
助け合える関係づくりを日頃から
一方、機械設備のかさ上げは行わなかった。被害を受けても一定期間内での復旧が可能と分かったからだ。今回の水害では完全復旧に実質約4カ月かかったが、前述のBCP/BCMの改善により、今後は2カ月を目標とする。
それゆえ、いざというときに助け合える関係づくりをこれまで以上に重要視。すなわち、取引先や協力会社、社員との信頼だ。それなくして迅速な復旧はあり得ないと、小寺室長・吉田部長は口をそろえる。
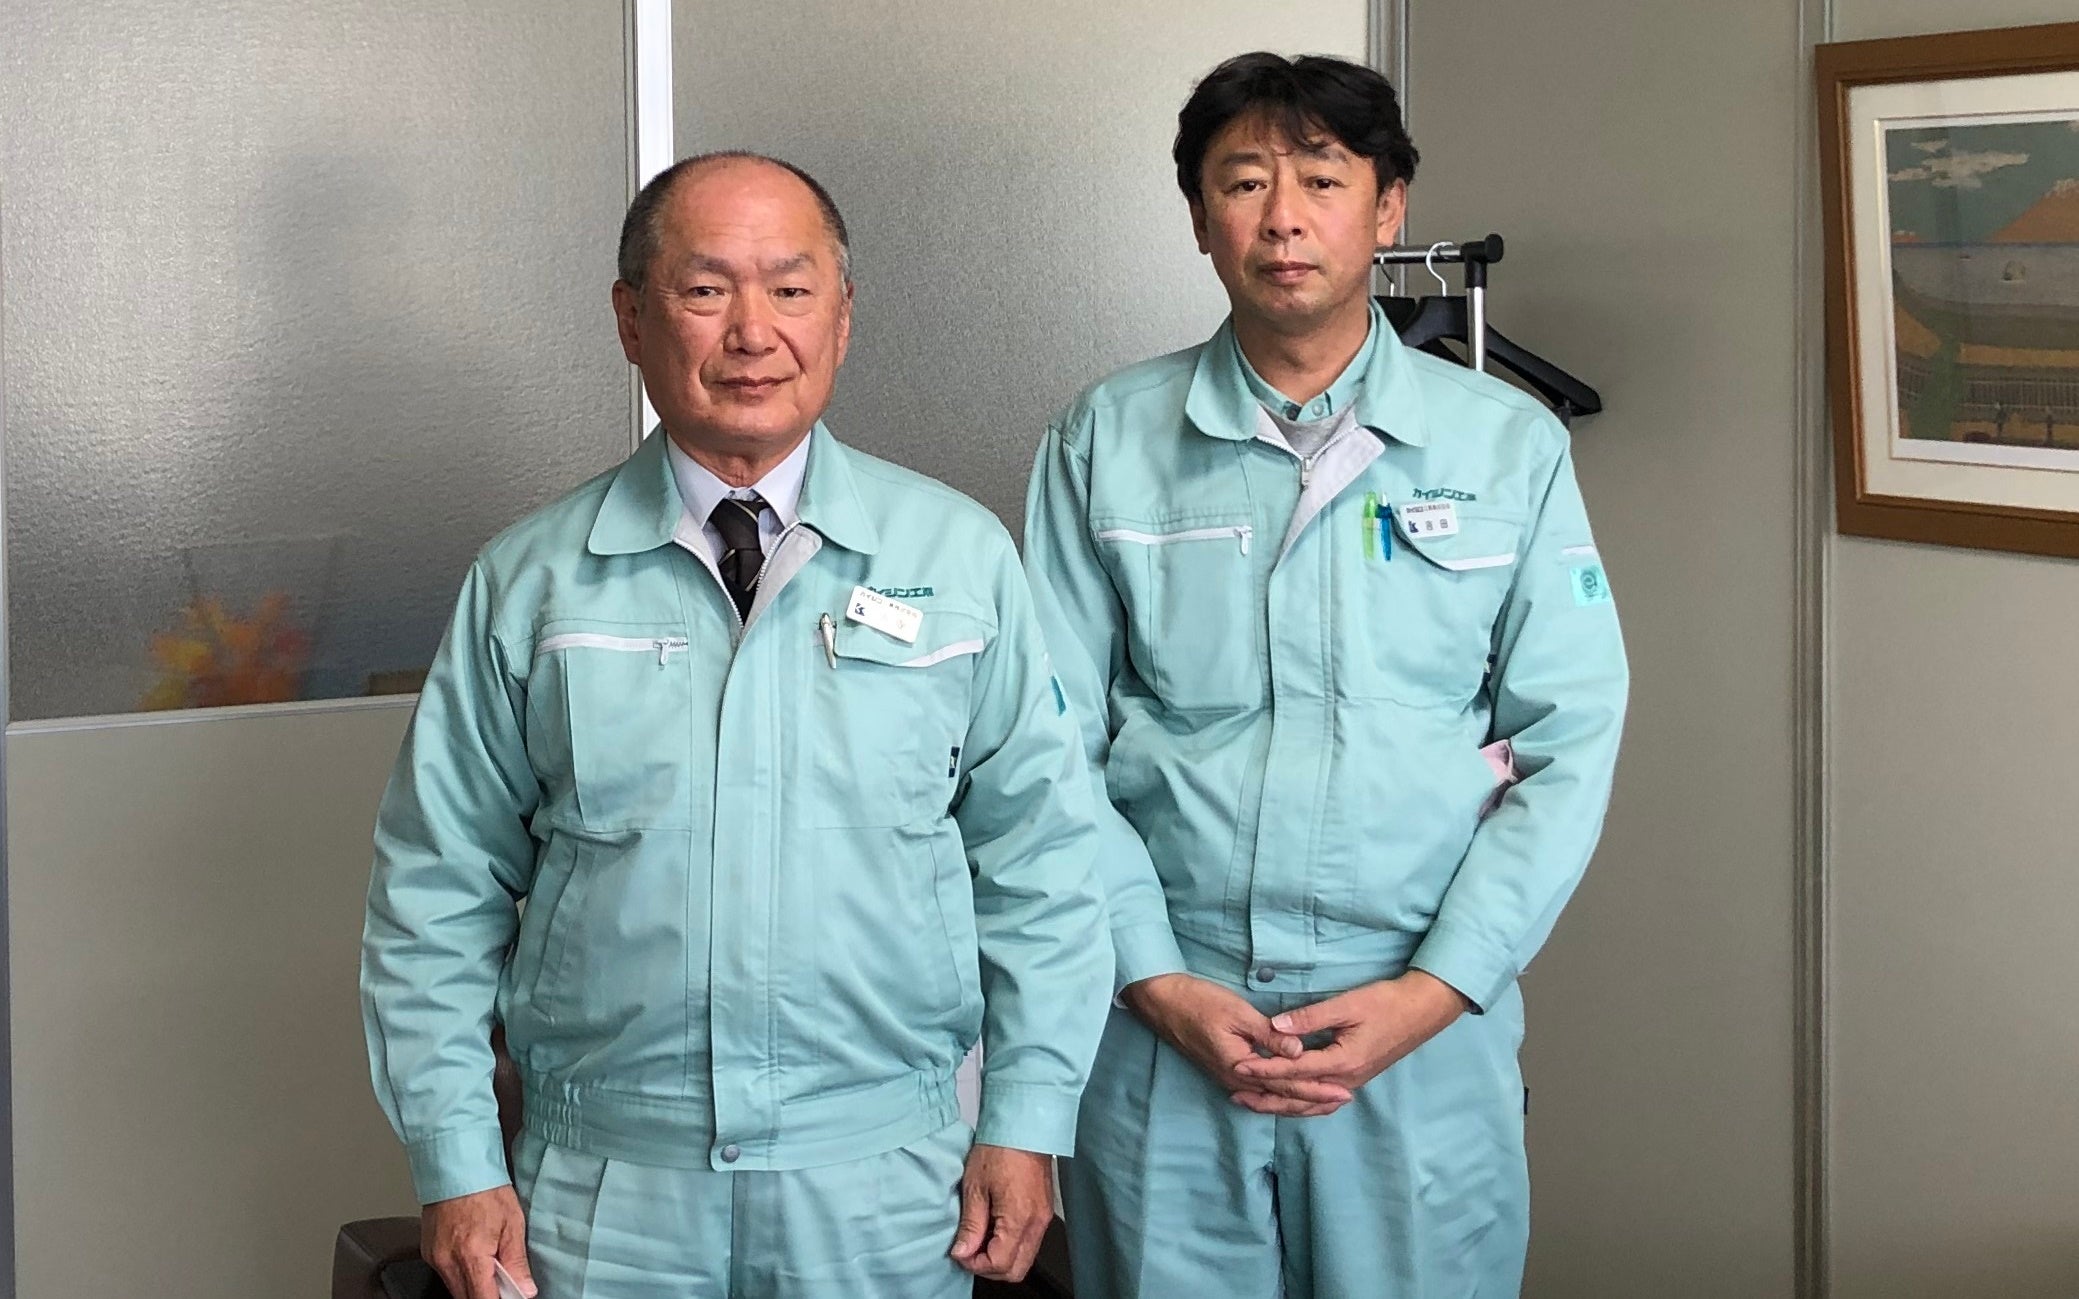
「さまざまな人たちから支援をいただき、日頃の事業姿勢がいかに大事かあらためて分かった。『やっぱりカイシンだ』といってもらえるだけの誠実な仕事やお付き合い。納期と品質を守る、雇用と生活を守る、時間を守る、支払いを守る。あたり前のことだが、それが結局、災害のとき非常に物をいう」
カイシン工業
1974年設立。精密板金加工、精密機械加工、精密金型設計・製作などを手がける。取引先メーカーは工作機械、医療機器、食品関連機器を中心に長野県内から関東・中京・北陸・関西へと広がる。従業員約180人。グループ会社にカイシンエレクトロニクスとカイシンサービスがある。